
Caractéristiques et processus de production des sangles enduites de TPU
Jun 19, 2025
Laisser un message
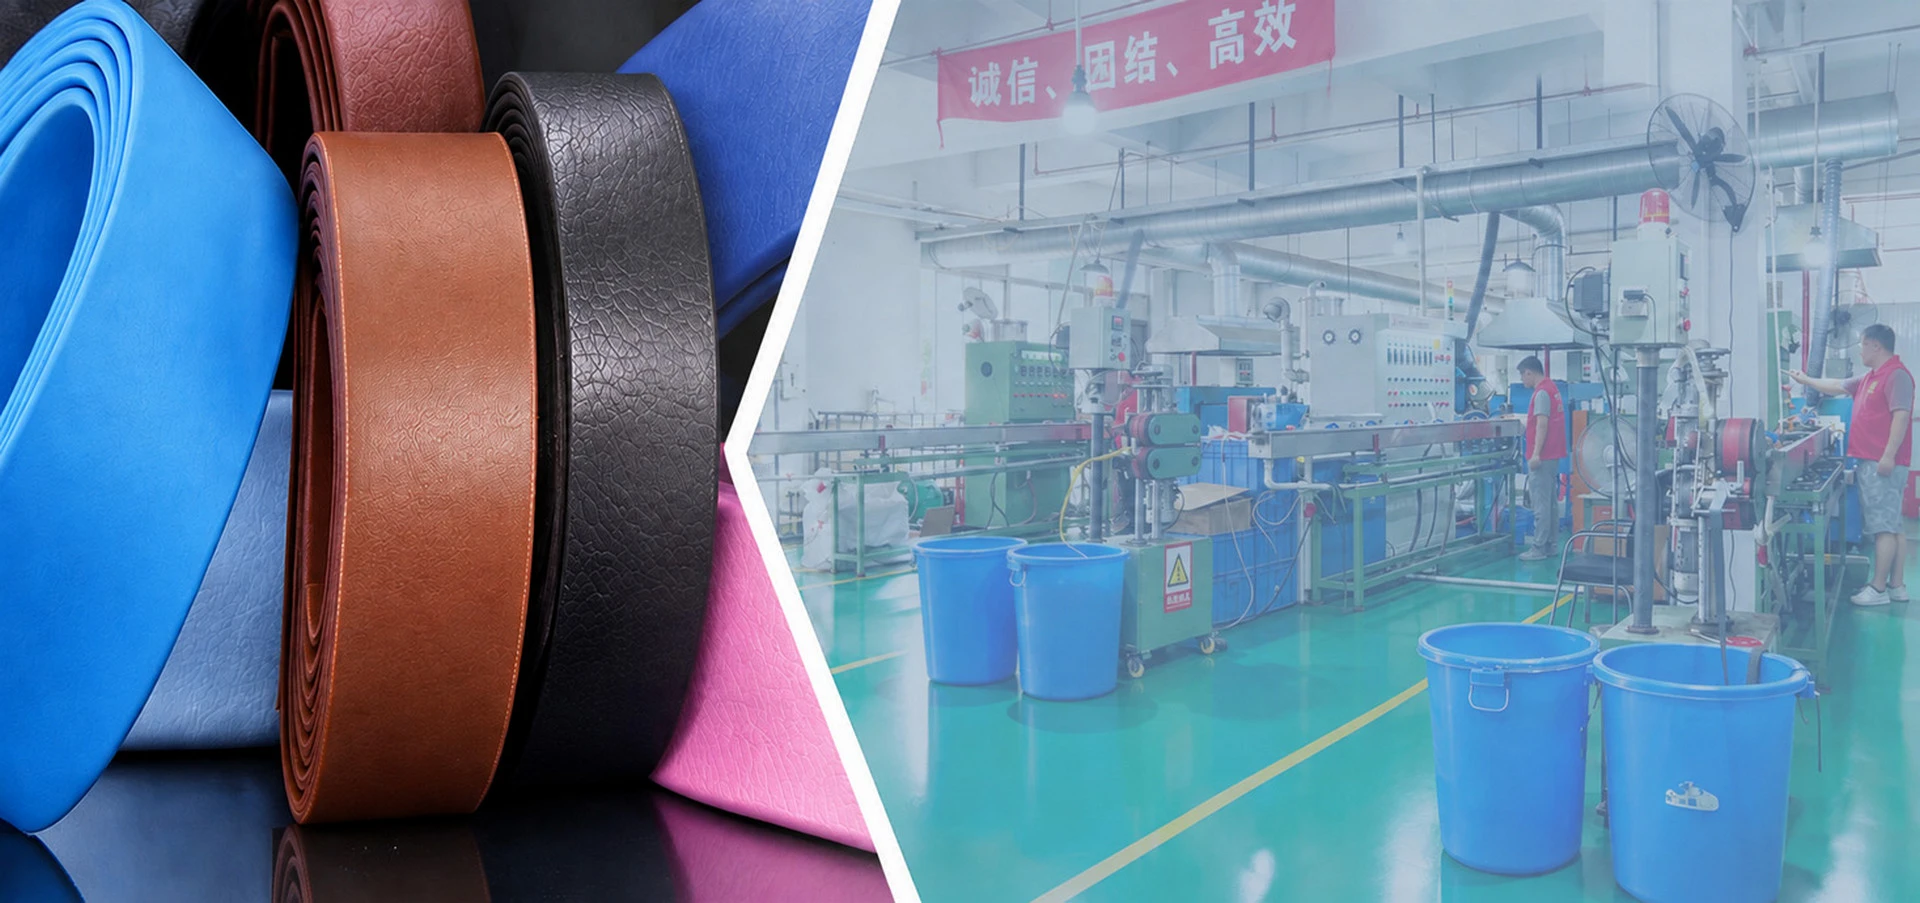
Les sangles enduites de TPU ont été largement utilisées depuis le début du monde, depuis le début, utilisé pour faire des sangles pour animaux de compagnie, puis appliquée rapidement aux sangles de harnais, à la ceinture de sécurité, aux ceintures de taille, aux poignées de métro, aux poignées de bus, aux bretelles, aux casques, aux sangles, aux sacs, aux ceintures décoratives et autres industries .
Premièrement, les sangles revêtues de TPU présentent les avantages suivants:
1, TPU et sangle étroitement liées ensemble, de sorte que l'eau et même l'air ne peuvent pas pénétrer dans le produit, afin que le produit ne soit pas oxydé, s'estompe, prolongeant la durée de vie du produit .
2, la surface des sangles enduites de TPU est lisse et sans faille .
3, sangles enrobées TPU étanche, huile, moisissure, froid, saleté, abrasion, durabilité, résistance aux intempéries, résistance aux UV, bonne ténacité, etc.!
Deuxièmement, le processus de production de sangles enduit TPU:
(1) Prêt à épargner la sangle, la sangle doit être un repassage à haute température, le but est de s'assurer que la sangle dans le processus de traitement pour maintenir la stabilité de la taille de la sangle . en même temps, il convient de noter que le front et le dos de la sangle doivent toujours être dans une seule direction, selon l'ordre de l'ordre séquentiel . parce que la webbing est facilement tordée et twote La sangle de l'avant en dos empêche le matériau d'être alimenté de l'ordre .
(2) sera prêt à sécher les matières premières du TPU, à partir des matières premières de l'humidité, les matières premières du TPU sont très faciles à absorber l'humidité, sinon le processus de séchage de l'humidité, le TPU dans le processus de production produira des bulles Siglebing . Afin de mieux gérer l'humidité de la matière première, généralement les travailleurs de la production doivent chauffer la matière première pendant au moins 2 heures à une température élevée de 110 degrés .

(3) Moduler la machine de refroidissement avec de l'eau de refroidissement à l'intérieur . Réglez la température de l'eau à une température de 10 degrés, de sorte que la circulation de l'eau de refroidissement sur le réservoir d'eau de refroidissement, le réservoir d'eau de refroidissement peut être un meilleur moulage du produit ., plus l'effet de refroidissement de l'eau est meilleur, meilleur est l'effet de moulage de la surface du produit; Le refroidissement n'est pas bon, la surface du produit apparaîtra aux filigranes et aux taches d'eau, les filigranes et les taches d'eau dans le produit ne sont pas hors de la moulure est facile à produire des rayures et des lignes de fusion .

(4) ajuster la température de l'hôte, l'état-major général est basé sur la température des matières premières TPU pour régler la température de l'hôte, le réglage de la température est inférieur aux matières premières pour fournir la température à 5 degrés -10 ., après la hausse de la température, la vitesse de rotation de l'hôte est également faible à la hauteur lentement; Dans la vitesse de rotation avant de s'additionner, le personnel doit être remorqué au four en sangle, de la bouche du moule dans la bouche du groupe, a traversé l'évier, tirant dans la machine de transport, de sorte que la sangle à un rythme uniforme, ouvre l'hôte, afin que les matières premières TPU et la synchronisation de la sangle de l'extrusion!

Contactez-nous pour l'échantillonnage ou les commandes librement!
E-mail: sales01@gh-material.com
Tel & WeChat: 0086 16698282039